焊接机器人系统维护保养规范与实施细则
焊接机器人系统的稳定运行直接关系到生产线的正常运行和产品质量。建立科学的维护保养体系不仅能有效预防设备故障,还能显著延长设备使用寿命,提高投资回报率。根据设备运行特点,维护工作应分为日常、周度、月度和年度四个层次,形成完整的预防性维护体系。
日常维护要点及实施细则
每日工作开始前,操作人员应对送丝系统进行系统性检查。首先要确认送丝轮压力适当,压丝轮与送丝轮的V型槽应对中良好,无严重磨损。送丝软管应保持通畅,无死弯或堵塞现象。建议使用送丝力测试仪检测送丝阻力,正常值应保持在50-80N范围内。同时要检查焊丝盘制动装置,确保其转动灵活但无过度松动。
在焊接过程中,需要持续监控冷却系统运行状态。检查冷却液液位是否在标准范围内,观察冷却回路有无泄漏现象。冷却液温度应稳定在15-25℃之间,若发现温度异常升高,应立即检查冷却泵和热交换器的工作状态。每日工作结束后,应使用专用工具清理焊枪喷嘴内的飞溅物,并检查喷嘴和导电嘴的磨损情况。
周度维护内容及操作规范
每周需对焊枪系统进行深度清洁和维护。拆卸焊枪组件,使用铜刷和专用清洗剂彻底清除导电嘴、分流器和喷嘴内积聚的飞溅物和积碳。检查导电嘴孔径,若磨损超过原尺寸的0.2mm应立即更换。测量电极伸长度,确保其在标准范围内(通常为15-25mm)。
对送丝系统进行周度保养时,需拆卸送丝轮清理积存的铜屑和油污,检查送丝轮V型槽磨损情况。使用内窥镜检查送丝软管内壁,如发现严重磨损或堵塞应及时更换。同时要校验送丝轮的压紧力,使用扭力扳手将压力调整至规定值(通常为1.5-2.0N·m)。
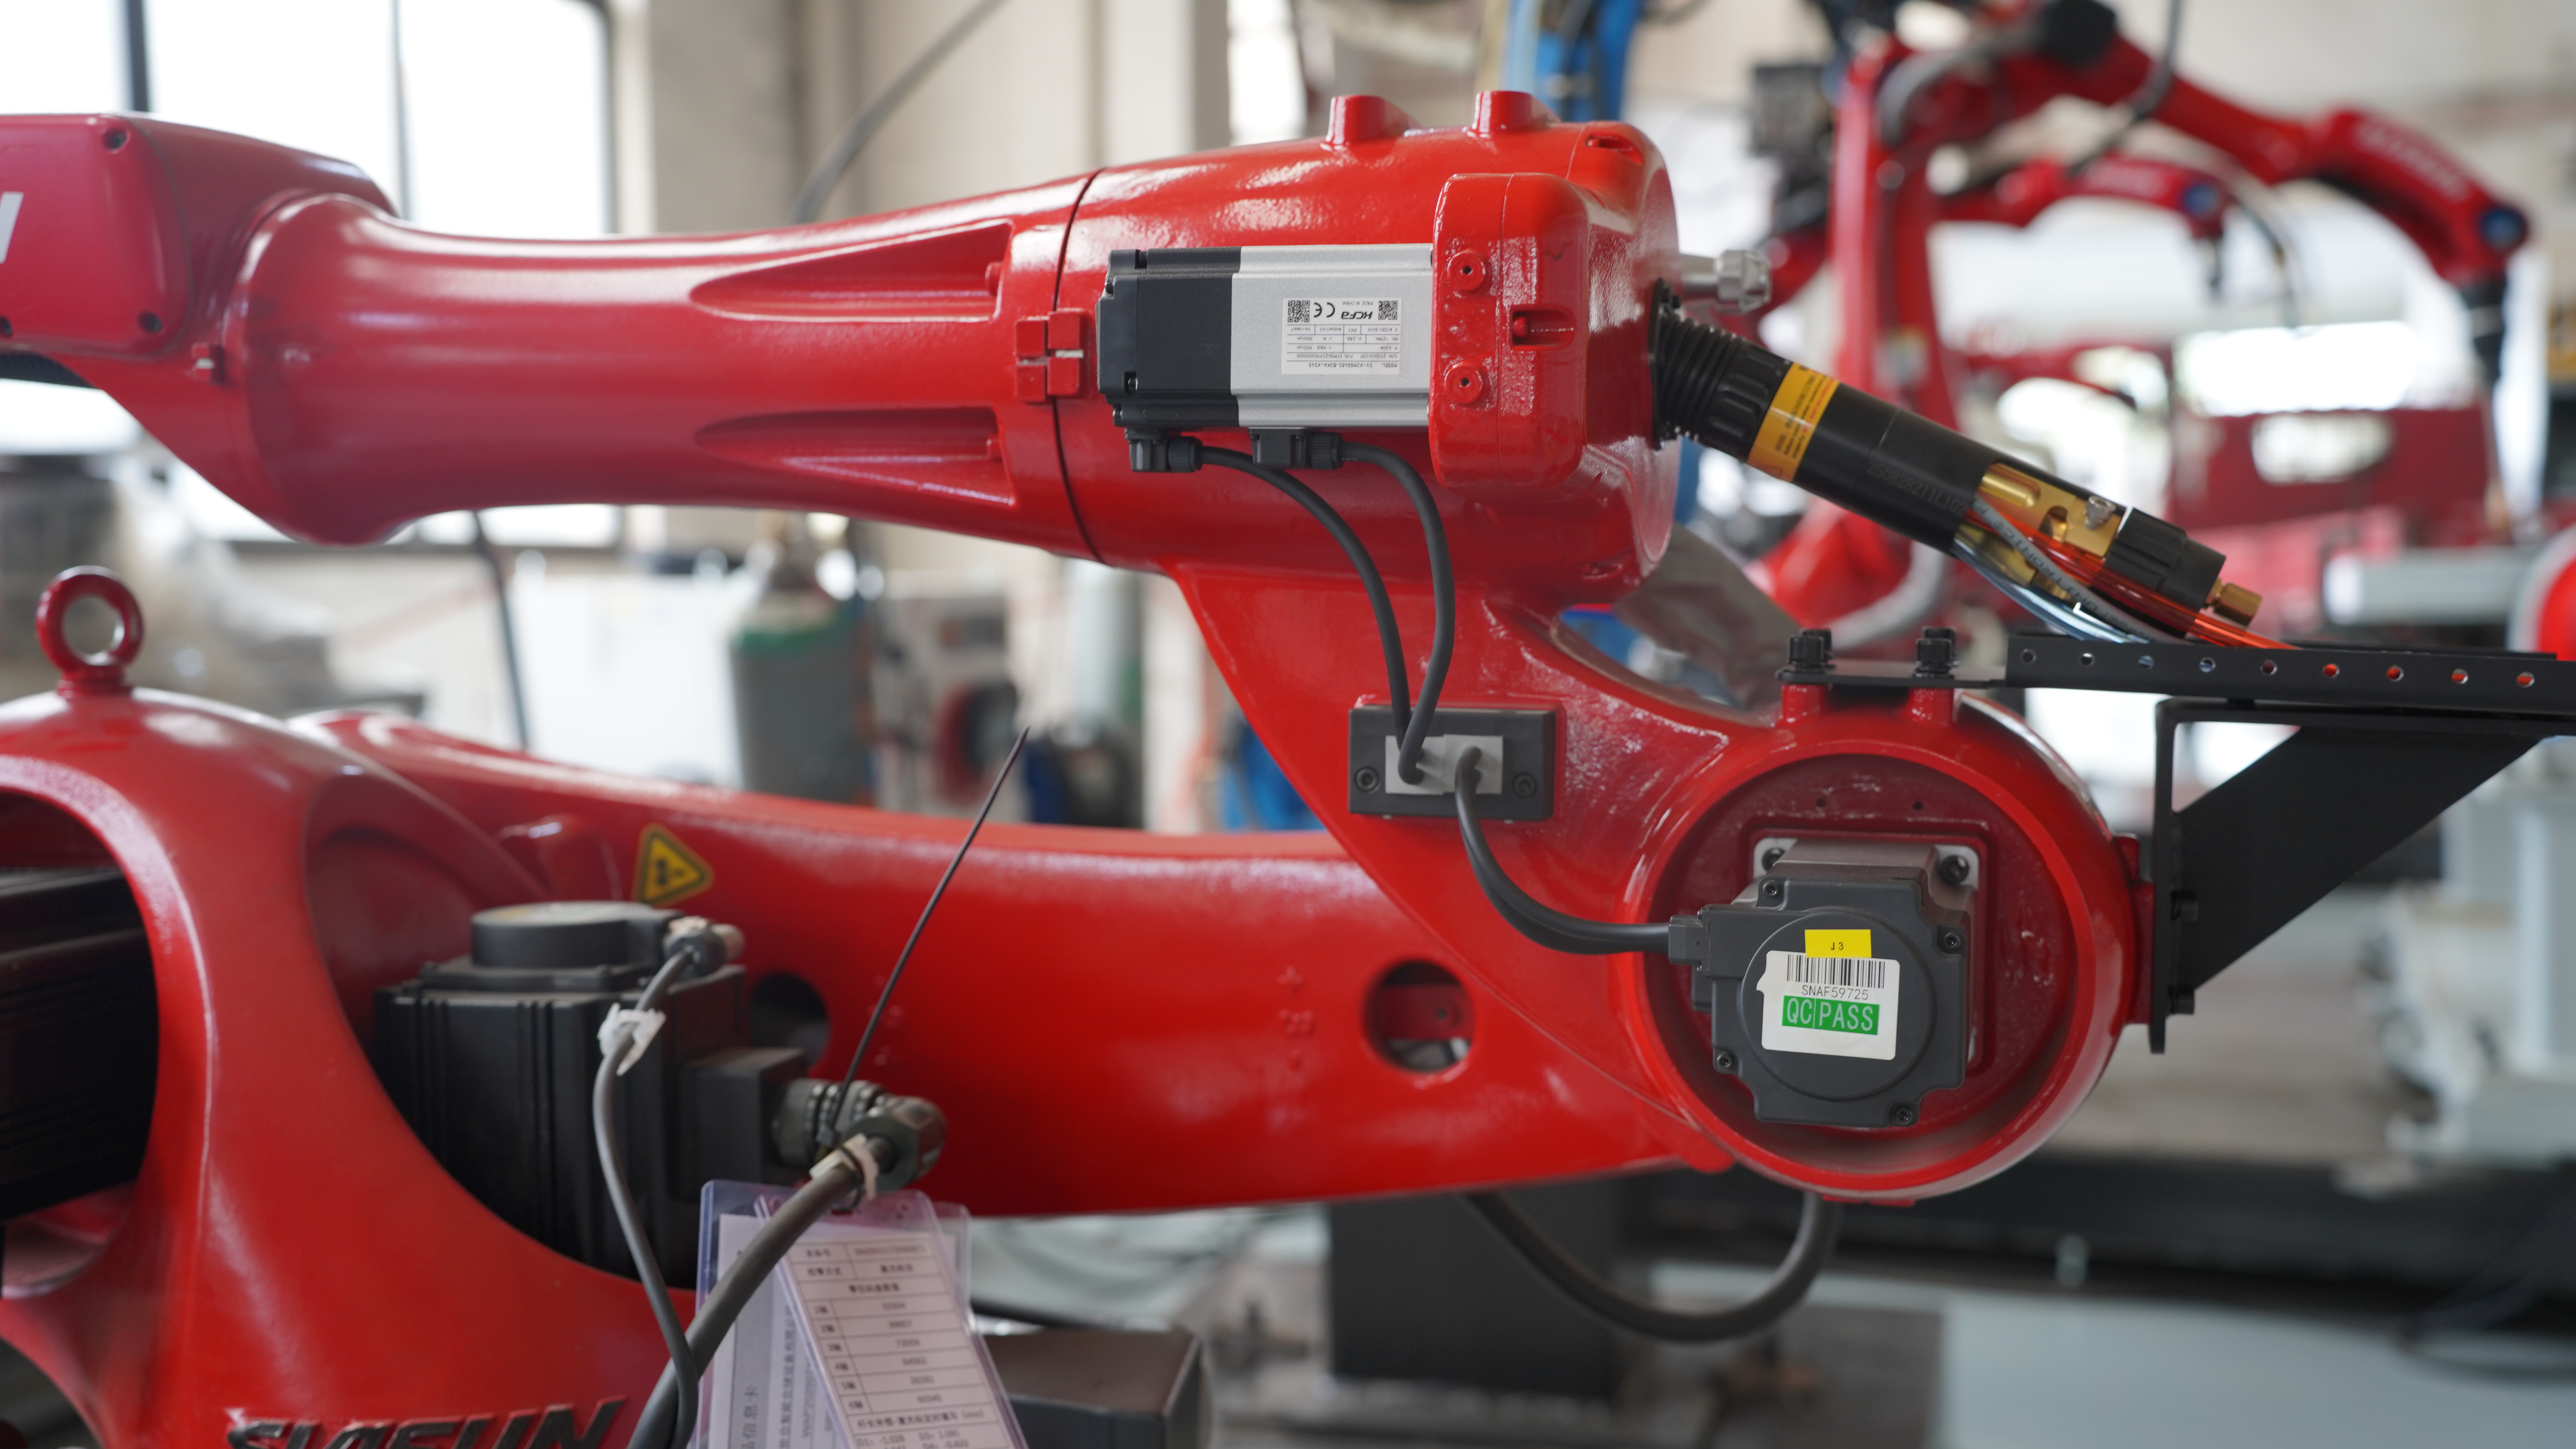
月度维护项目及检测标准
每月需对机器人本体和伺服系统进行系统性检测。使用红外热像仪检测各伺服电机和驱动器的运行温度,异常升温往往预示着潜在故障。使用振动检测仪测量机器人各关节的振动值,六轴机器人的末端振动速度有效值应小于1.5mm/s。
对控制系统进行月度维护时,需要检查控制柜内各连接器的紧固状态,清理散热风扇和过滤网。使用存储卡备份系统参数和程序数据,同时检查系统日志,分析可能存在的异常记录。测量接地电阻,确保设备接地良好,接地电阻值应小于1Ω。
年度系统性维护及精度校准
年度大修应包括对机器人本体的全面精度校准。使用激光跟踪仪检测机器人的定位精度和重复定位精度,根据检测结果进行运动学参数补偿。对于使用超过8000小时的机器人,建议更换减速器润滑油,并检查谐波减速器的磨损情况。
对焊接电源进行年度检测时,需要使用专门的测试设备校验输出电压和电流的准确性,偏差超过5%时应进行校准。检查主变压器绝缘性能,测量绝缘电阻应大于10MΩ。同时要检测保护气体的流量计和压力表的精度,确保其指示准确。
维护数据管理与效果评估
建立完善的维护记录系统至关重要。建议采用计算机化的维护管理系统(CMMS),详细记录每次维护的具体内容、发现的问题及处理措施。通过分析维护数据,可以预测零部件剩余寿命,实现预测性维护。
据统计数据显示,严格执行四级维护规范的企业,设备故障率可降低60%以上,设备综合效率(OEE)提升25%,设备使用寿命延长3-5年。某汽车零部件制造商实施该规范后,年维修成本降低了45%,同时设备可用率始终保持在98.5%以上。
维护人员培训与安全管理
维护人员的专业技能是确保维护质量的关键。应定期组织维护人员参加设备厂商的技术培训,确保持证上岗。同时要制定严格的安全操作规程,特别是在进行高压部件维护时,必须执行上锁挂牌程序,确保人员安全。
通过实施这套完整的维护保养体系,企业不仅可以最大限度地减少设备突发故障,还能显著提高焊接质量和生产效率,为企业的可持续发展提供有力保障。